Electronique design
Conception PCB pour la fabrication (DFM) : les règles à vérifier avant de lancer une série
Le DFM PCB (Design for Manufacturing, « conception pour la fabrication ») consiste à dessiner une carte électronique que l’usine peut fabriquer et assembler sans difficulté, sans retouche et avec peu de rebuts. Avant de lancer une série, on vérifie surtout les largeurs de pistes et les écarts, les perçages, les empreintes des composants, le placement, la mise en panneau et la qualité des fichiers envoyés au fabricant.
Un prototype qui fonctionne sur la table n’est pas forcément une carte prête pour la série. Sur 5 cartes soudées à la main, on corrige un défaut au fer à souder. Sur 500 cartes assemblées en machine, le même défaut se répète 500 fois. Ce guide reprend, avec des mots simples, les règles DFM PCB à contrôler avant d’envoyer vos fichiers en fabrication.
Qu’est-ce que le DFM PCB, concrètement ?
Fabriquer une carte électronique se fait en deux grandes étapes. D’abord la fabrication du circuit imprimé nu (PCB) : gravure du cuivre, perçage, vernis épargne, sérigraphie, finition des pastilles. Ensuite l’assemblage (PCBA) : dépôt de pâte à braser au pochoir, pose des composants par une machine « pick and place », passage au four de refusion, puis soudure des composants traversants et contrôle.
Chaque étape a ses limites : une piste trop fine, un trou trop petit ou une empreinte mal dessinée et la carte devient chère, fragile ou impossible à produire. Le DFM PCB, c’est simplement tenir compte de ces limites dès le dessin. On parle aussi de DFA (Design for Assembly) pour la partie assemblage, et de DFT (Design for Test) pour la testabilité.
| Démarche | Question posée | Exemples de points contrôlés |
|---|---|---|
| DFM (fabrication) | Le fabricant peut-il produire le circuit nu ? | Pistes, écarts, perçages, distance au bord, épaisseur |
| DFA (assemblage) | La machine peut-elle poser et souder les composants ? | Empreintes, espacements, repères, orientation |
| DFT (test) | Peut-on tester chaque carte rapidement ? | Points de test, accès aux signaux, connecteur de programmation |
Pourquoi vérifier le DFM avant de lancer une série
Une erreur trouvée sur l’écran ne coûte presque rien. La même erreur trouvée après la fabrication oblige à refaire le circuit, parfois le pochoir, et à retoucher ou jeter des cartes. Une revue DFM avant la série sert à :
- réduire le coût : rester dans les capacités standard du fabricant évite les options payantes ;
- augmenter le rendement : moins de cartes à retoucher ou à jeter ;
- tenir les délais : moins d’allers-retours avec l’usine pour des questions sur les fichiers ;
- fiabiliser le produit : des soudures propres tiennent mieux dans le temps, surtout avec des vibrations ou de la chaleur.
Les 10 règles DFM PCB à vérifier avant la fabrication
Les valeurs ci-dessous sont des ordres de grandeur courants pour des cartes FR-4 standard. Chaque fabricant publie ses propres capacités : téléchargez ses règles de conception et chargez-les dans votre logiciel (KiCad, Altium, Eagle…) pour que le contrôle automatique (DRC) les applique.
1. Largeur de pistes et écarts dans les capacités standard
Beaucoup de fabricants acceptent des pistes et des écarts de 0,15 mm (6 mil) en standard. Si la place le permet, prenez de la marge : 0,2 mm ou plus. Pour les pistes qui transportent du courant, la largeur dépend de l’intensité, de l’épaisseur de cuivre et de l’échauffement accepté. Notre calculateur de largeur de piste PCB donne une première estimation.
2. Perçages, vias et couronnes de cuivre
Un trou trop petit demande un perçage spécial et coûte plus cher. Un via de 0,3 mm de perçage est courant en standard. Autour de chaque trou, gardez une couronne de cuivre (annular ring) suffisante, souvent 0,15 mm au minimum, pour qu’un léger décalage de perçage ne coupe pas la connexion.
3. Distance entre le cuivre et le bord de la carte
Le détourage de la carte n’est pas parfaitement précis. Laissez au moins 0,3 à 0,5 mm entre le cuivre et le bord, davantage si la carte est découpée en V (V-cut). Un plan de masse qui touche le bord peut être arraché ou créer un court-circuit avec le boîtier.
4. Des empreintes de composants conformes
Une empreinte (footprint) mal dimensionnée est une des causes les plus fréquentes de défauts d’assemblage. Partez des dimensions recommandées dans la datasheet du composant ou de la norme IPC-7351, et vérifiez le numéro de broche 1. Les petits composants passifs en 0805, comme une résistance de précision 0805 ou un condensateur céramique 22 µF en 0805, se posent et se soudent facilement en machine.
Attention à l’effet « pierre tombale » (tombstoning) : si les deux pastilles d’une petite résistance ne chauffent pas pareil, par exemple l’une reliée à un grand plan de cuivre et l’autre à une piste fine, le composant peut se relever au four. Des pastilles symétriques et des liaisons thermiques (thermal reliefs) sur les plans de cuivre limitent ce problème.
5. Vernis épargne et vias dans les pastilles
Le vernis vert (solder mask) doit laisser un petit pont entre les pastilles des composants à pas fin, comme un microcontrôleur STM32F303 en boîtier LQFP-48 (pas de 0,5 mm). Sans ce pont, la soudure peut faire des courts-circuits entre broches. Évitez aussi les vias ouverts dans les pastilles : la soudure s’y écoule pendant la refusion. Si un via en pastille est indispensable, demandez-le bouché et métallisé au fabricant.
6. Un placement pensé pour l’assemblage
- Gardez de l’espace entre les composants pour la buse de la machine, l’inspection et une éventuelle retouche.
- Orientez de la même façon les composants identiques et polarisés (diodes, condensateurs, circuits intégrés) : moins de risques d’erreur.
- Placez si possible tous les CMS sur une seule face : une seule passe au four, donc un assemblage moins cher.
- Éloignez les composants lourds ou hauts du bord et des zones de découpe.
Pour comprendre les différences entre ces deux familles, voir notre article sur les composants CMS (SMD) et traversants (THT).
7. Connecteurs et borniers au bon endroit
Les connecteurs subissent des efforts quand on branche et débranche les câbles. Placez-les en bord de carte, côté boîtier, et vérifiez l’encombrement du câble et du tournevis. Un bornier PCB coudé 10 points au pas de 5,08 mm facilite le câblage d’une carte industrielle. Pour démonter sans dévisser chaque fil, on associe une embase 4 positions au pas de 5,08 mm soudée sur la carte à un connecteur enfichable comme le bornier enfichable 4 points Phoenix Contact MSTB : vérifiez dans les datasheets que la série et le pas correspondent. Retrouvez d’autres modèles dans nos borniers industriels et nos connecteurs PCB.
8. Sérigraphie, polarités et repères de calage
La sérigraphie (les marquages blancs) ne doit jamais recouvrir une pastille. Indiquez clairement la broche 1, la polarité des diodes et des condensateurs, la référence de chaque composant et la version de la carte. Ajoutez au moins deux ou trois repères de calage (fiducials) : de petites pastilles rondes en cuivre, dégagées de vernis, que la machine utilise pour se positionner avec précision.
9. Une mise en panneau préparée
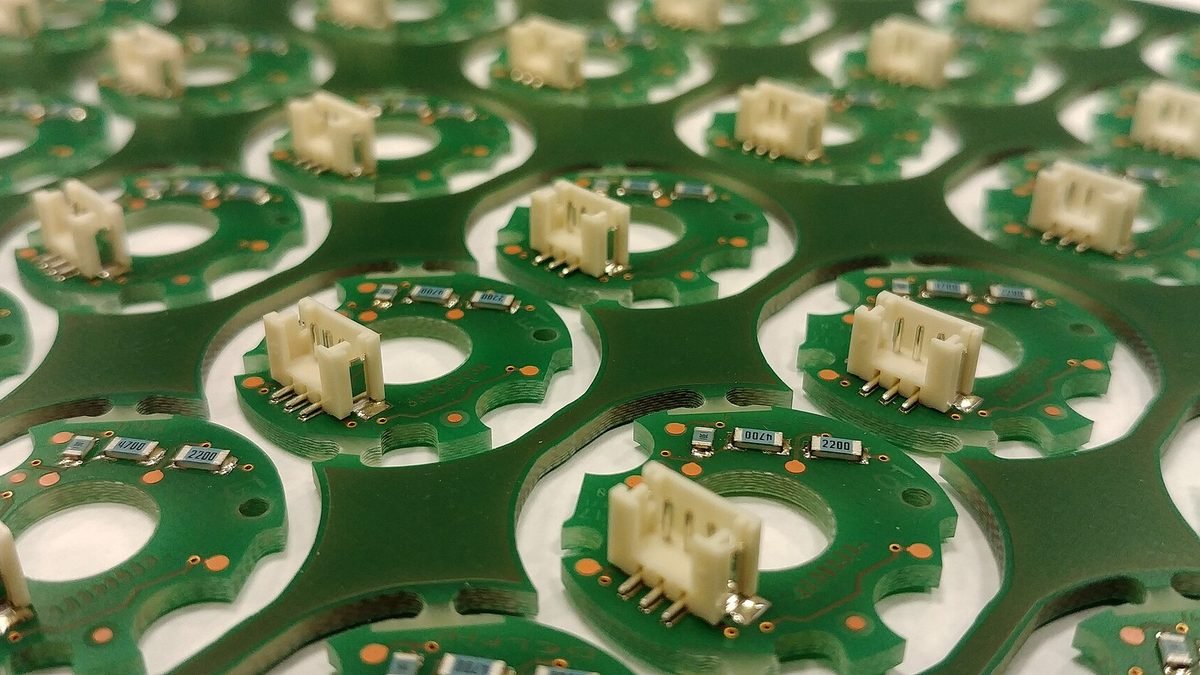
Pour l’assemblage en série, plusieurs cartes sont regroupées sur un panneau, comme sur la photo en tête d’article. Le panneau a des bords techniques (souvent autour de 5 mm) pour le convoyeur, des repères de calage et des trous d’outillage. Les cartes sont séparées après assemblage par découpe en V ou par languettes perforées (« mouse bites »). Demandez au fabricant ou à l’assembleur s’il préfère créer le panneau lui-même.
10. Testabilité et petites options de conception
Prévoyez des points de test accessibles sur les alimentations et les signaux importants, ainsi qu’un connecteur de programmation. C’est ce qui permet ensuite de tester chaque carte rapidement, par exemple sur un banc de test pour carte électronique.
Une résistance 0 Ω en boîtier 0805 est aussi très pratique : elle sert de pont pour croiser une piste sur une carte simple face, ou de « cavalier » pour choisir une option au montage (pose ou non-pose) sans refaire le circuit. Retrouvez d’autres valeurs dans nos résistances, et décodez les marquages avec notre calculateur de code CMS.
Les fichiers à envoyer au fabricant pour une série
Un dossier complet évite les questions et les mauvaises surprises. En général, on envoie :
| Fichier | À quoi il sert |
|---|---|
| Gerber (RS-274X ou X2), une couche par fichier | Dessin du cuivre, du vernis, de la sérigraphie et du contour |
| Fichier de perçage (Excellon) | Position et diamètre de tous les trous |
| Nomenclature (BOM) | Liste des composants avec références fabricant et quantités |
| Fichier de placement (pick and place) | Position, face et rotation de chaque CMS pour la machine |
| Plan d’assemblage et notes de fabrication | Épaisseur, finition, couleur, empilage des couches, points particuliers |
Ouvrez toujours vos Gerber dans un visualiseur indépendant avant l’envoi : c’est ce que le fabricant recevra, pas votre fichier de conception. Dans la nomenclature, donnez des références fabricant précises et prévoyez des équivalents pour les composants difficiles à trouver.
Check-list DFM PCB avant d’envoyer vos fichiers
- Les règles du fabricant sont chargées et le DRC passe sans erreur.
- Les largeurs de pistes de puissance sont calculées pour le courant réel.
- Les empreintes viennent des datasheets et la broche 1 est vérifiée.
- Aucun via ouvert dans une pastille, aucune sérigraphie sur une pastille.
- Les repères de calage et le panneau sont définis (ou délégués au fabricant).
- Les points de test et le connecteur de programmation sont accessibles.
- Les Gerber, le perçage, la BOM et le fichier de placement sont relus dans un visualiseur.
- Une petite présérie a été assemblée et testée avant le grand volume.
Le DFM ne remplace pas les autres vérifications : pensez aussi aux essais de CEM d’une carte électronique si votre produit doit être certifié. Et si vous débutez, commencez par notre guide pour concevoir une carte PCB.
En résumé, une bonne revue DFM PCB tient en peu de choses : rester dans les capacités standard du fabricant, dessiner des empreintes fiables, penser à la machine d’assemblage et envoyer un dossier complet. Pour les composants de votre série, faites une demande de devis ou passez par le sourcing sur demande.
Questions fréquentes sur le DFM PCB
Que veut dire DFM pour un PCB ?
DFM signifie Design for Manufacturing, soit « conception pour la fabrication ». Pour un PCB, c’est l’ensemble des règles qui garantissent que la carte peut être fabriquée et assemblée en série sans difficulté, au coût prévu et avec peu de défauts.
Quelle largeur de piste minimale choisir pour un PCB standard ?
Beaucoup de fabricants acceptent 0,15 mm (6 mil) de piste et d’écart en standard, mais 0,2 mm ou plus laisse de la marge. Les pistes de puissance doivent être dimensionnées selon le courant, l’épaisseur de cuivre et l’échauffement accepté.
Quels fichiers faut-il envoyer pour fabriquer et assembler une carte ?
Les fichiers Gerber de chaque couche, le fichier de perçage, la nomenclature (BOM) avec les références fabricant, le fichier de placement des composants et un plan d’assemblage avec les notes de fabrication.
Qu’est-ce qu’un repère de calage (fiducial) sur un PCB ?
C’est une petite pastille ronde en cuivre, sans vernis autour, que la machine d’assemblage repère avec sa caméra pour aligner précisément la pose des composants. On en place généralement deux ou trois par carte ou par panneau.
Faut-il faire une présérie avant une grande série ?
Oui, c’est vivement conseillé. Une petite présérie assemblée dans les conditions de la série permet de trouver les défauts d’empreinte, de placement ou de soudure avant de produire des centaines de cartes.
Photo de couverture : cartes électroniques assemblées sur un panneau avant séparation, par Gabriela P., Wikimedia Commons, licence CC BY 4.0, recadrée et redimensionnée.